
El OEE (Overall Equipment Effectiveness) es el indicador principal para medir la eficiencia de una planta. Sin embargo, en muchos talleres se calcula a mano basándose en los datos del final de turno, lo que implica pérdida de tiempo y errores. El problema más grande es que el OEE sea bajo sin saber dónde está el problema exactamente.
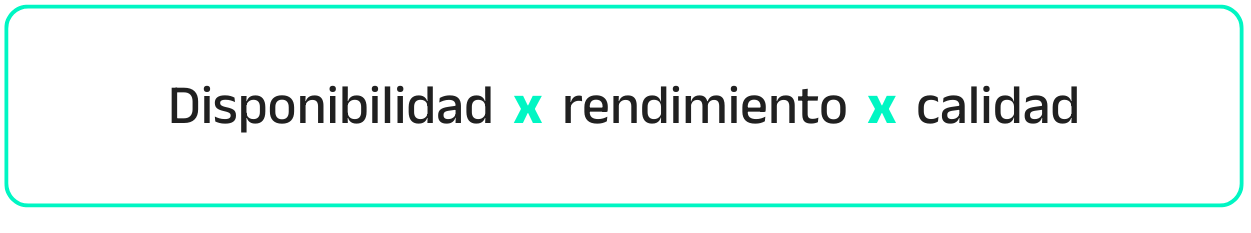
El cálculo del OEE es el producto de tres factores: disponibilidad (tiempo que la máquina está en marcha respecto al planificado), rendimiento (medida en que la máquina trabaja a su velocidad teórica) y calidad (piezas buenas producidas, descontando rechazos y reprocesos). La referencia mundial es el 85%.
Los tres factores
- Disponibilidad = (tiempo disponible − tiempo improductivo) / tiempo disponible
- Rendimiento = unidades reales / (tiempo sin paros × velocidad estándar)
- Calidad = (unidades totales − unidades no conformes) / unidades totales
El OEE es el producto de los tres.
Un ejemplo de cálculo
Una línea trabaja en turnos de 8 horas con una capacidad de 1.000 piezas por hora. En un turno concreto:
• Produce durante 6 de las 8 horas → disponibilidad del 75%
• Fabrica una media de 700 piezas por hora → rendimiento del 70%
• Termina el turno con 168 piezas defectuosas → calidad del 96%
El OEE de ese turno es 0,75 × 0,70 × 0,96 = 50%.
Es decir, la mitad del tiempo de ese turno no ha producido piezas buenas a la velocidad prevista. Y el número por sí solo no dice qué hacer.
Qué hacer con el resultado
Aquí es donde el OEE deja de ser un dato y se convierte en una decisión. Lo que importa no es el 50%, sino cuál de los tres factores lo está arrastrando.
En el ejemplo anterior, la calidad está en un 96% y no es el problema. Los dos puntos débiles son la disponibilidad y el rendimiento, y cada uno apunta a un sitio distinto:
• Disponibilidad baja → paradas no justificadas, averías, falta de material, cambios de utillaje demasiado largos
• Rendimiento bajo → la máquina va más lenta de lo previsto: microparadas, velocidad mal ajustada, un molde desgastado
• Calidad baja → materia prima inadecuada, desviaciones de proceso, reprocesos encadenados
Una vez actuado, se vuelve a calcular. Si el factor que se atacó ha subido y el OEE también, la acción funcionó. Si no, el problema estaba en otro sitio. Ese ciclo es lo que convierte el OEE en mejora continua y no en un número para el informe mensual.
Detrás de estos tres factores hay una clasificación más fina, la que usa el TPM: las seis grandes pérdidas que hunden el OEE.
¿Por qué es importante medir el OEE en tiempo real?
Calcular el OEE con los datos del final de turno significa enterarse de que hay un problema cuando ya ha ocurrido. La monitorización en tiempo real, en cambio, permite detectar paradas en el mismo momento en que se producen, ajustar el plan de producción a la realidad y planificar el mantenimiento preventivo. La diferencia está entre reaccionar y anticiparse.

ERIS: monitorización en tiempo real de toda la planta
ERIS es la plataforma desarrollada por ZITU que se conecta directamente a las máquinas y calcula el OEE de forma automática. Desde un único panel verás el estado de cada máquina, las alertas generadas y el historial completo de cada lote, sin trabajo manual.
Los informes se generan automáticamente, lo que reduce significativamente el trabajo administrativo. Cada reunión de producción puede basarse en datos reales, no en estimaciones.

Y si quieres ver cómo se visualiza todo esto en tiempo real, te puede interesar este artículo: Tu fábrica en una sola pantalla
Preguntas frecuentes
¿Qué OEE se considera bueno?
El 85% es la referencia de planta de clase mundial. Entre el 60% y el 70% es lo habitual en la industria. Por debajo del 50% hay margen amplio de mejora.
¿Se puede calcular el OEE sin software?
Sí, con los datos del turno y la fórmula. El problema no es el cálculo, es la fiabilidad del dato y el retraso con el que llega.
¿El OEE sirve para comparar máquinas distintas?
Sirve para comparar cada máquina consigo misma a lo largo del tiempo. Comparar entre máquinas de procesos distintos lleva a conclusiones equivocadas.

[…] Con esos seis puedes calcular el OEE de tu planta y, más importante, saber de dónde sale cada punto que te falta. Si quieres el detalle del cálculo, lo desglosamos en qué es el OEE y cómo se calcula. […]