
En los talleres de mecanizado hay dos preguntas que se repiten desde siempre: cuánto cuesta realmente cada pieza, y cuánto rinde de verdad cada máquina. La teoría para responderlas está más que desarrollada. Lo que falla casi siempre es el dato.
Y el dato falla de dos maneras: o no se captura, o se captura de una forma que no permite usarlo después. Antes de decidir qué software necesita tu planta, merece la pena entender qué mide realmente cada método de captura, porque de ahí sale todo lo demás.

- Papel y boli: el dato como interpretación
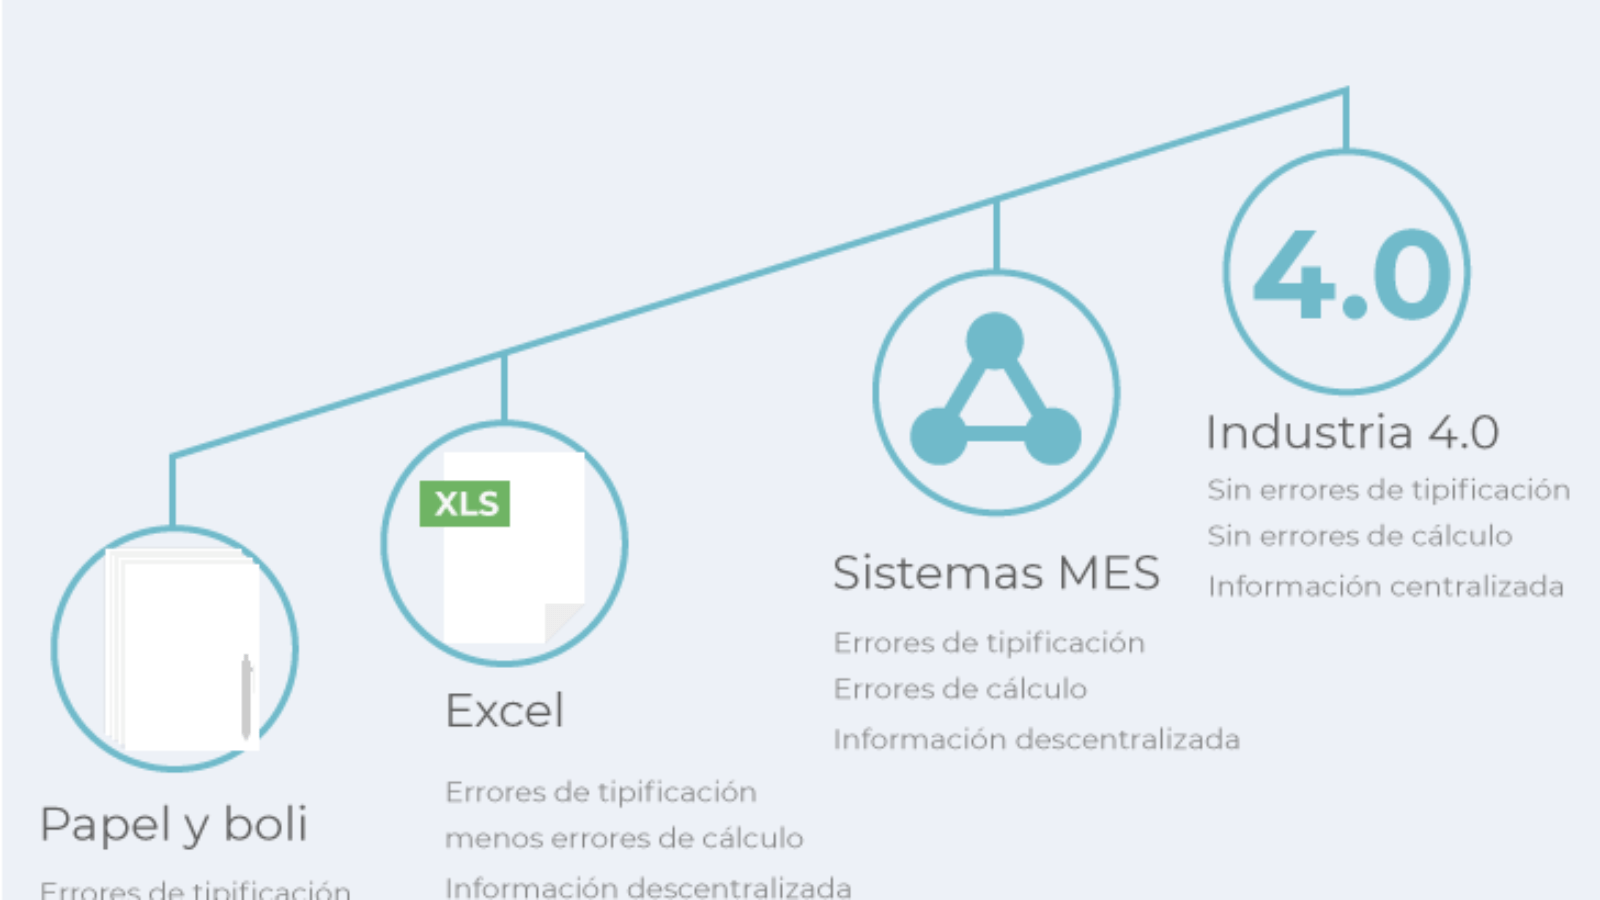
Durante décadas la información de planta se apuntó a mano. Costaba mucho esfuerzo recoger poco dato, y el dato que llegaba dependía del criterio de quien lo apuntaba: qué consideraba una parada, cuándo la daba por empezada, si redondeaba el tiempo hacia arriba o hacia abajo.
A eso se sumaban los errores de cálculo del operario, los del administrativo que trasladaba las hojas y los datos ilegibles. Y sobre todo, el retraso: cuando alguien analizaba la información, los hechos que la habían generado quedaban semanas atrás. Un sistema lento, subjetivo, aislado del resto de la empresa y poco fiable.
- Hojas de cálculo: menos errores, misma subjetividad
La hoja de cálculo resolvió una parte del problema. Desaparecieron los errores aritméticos y apareció la posibilidad de cruzar columnas. Pero la introducción del dato seguía siendo manual, así que la subjetividad se quedó intacta, y la información continuó aislada del ERP y del resto de la organización.
Con esa base es difícil calcular un coste unitario con el que puedas negociar un precio, y todavía más difícil dedicar tiempo a analizar y proponer mejoras. La mayor parte del esfuerzo se va en mantener la hoja viva.
- Captura declarada: el operario informa al sistema
El siguiente paso fue digitalizar la declaración. En lugar de una hoja, un terminal en planta donde el operario ficha la orden de fabricación, informa de las cantidades, marca las causas de parada y registra las incidencias de calidad. Es lo que hace la capa de captura de un sistema MES.
Y es imprescindible, porque hay información que solo puede venir de una persona: qué orden se está fabricando, con qué material y qué lote, quién ha intervenido, si la pieza ha salido buena o hay que rechazarla. Nada de eso lo sabe la máquina.
Su límite no es la fiabilidad del sistema, es el alcance de lo declarado: solo recoge lo que alguien introduce, y no ve cómo se está comportando la máquina mientras corta.
- Captura automática: la máquina informa sola
La conexión directa al CNC añade la otra mitad de la foto, y la añade sin pedir nada al operario. El control de la máquina ya sabe si está en ciclo, parada o en vacío, cuánto ha durado cada ciclo real frente al teórico y cuántas paradas ha habido que nadie ha declarado.
Y da además los parámetros de comportamiento: temperatura, revoluciones, posición del potenciómetro, avance. Esos datos son los que permiten anticipar un problema en lugar de documentarlo cuando ya ha parado la producción.
Su límite es el simétrico del anterior: la máquina no sabe qué orden de fabricación está ejecutando ni si la pieza cumple el plano.
- Los dos niveles no compiten, se necesitan
La pregunta útil no es cuál de los dos métodos es mejor, sino qué te falta hoy. Lo declarado y lo medido responden a cosas distintas:
Captura declarada Captura automática de máquina Qué responde Qué se ha fabricado, para quién, con qué material y con qué resultado Cuánto ha rendido la máquina y cómo se ha comportado De dónde viene Del operario, en el terminal de planta Del control de la máquina, sin intervención Punto ciego El comportamiento de la máquina La orden de fabricación y la calidad de la pieza Para qué sirve Trazabilidad, costes por orden, calidad OEE real, paradas no declaradas, mantenimiento anticipado Un taller que solo declara sabe qué ha hecho pero no por qué ha tardado lo que ha tardado. Uno que solo mide sabe cuánto ha rendido cada máquina pero no puede repartir ese rendimiento entre clientes ni pedidos. Cuando las dos capas están en la misma plataforma, el dato de máquina queda ligado automáticamente a la orden. Así funcionan el software MES y la monitorización de máquinas CNC de ERIS.
- Qué capturar antes de decidir nada
Independientemente de la herramienta que acabes eligiendo, hay seis datos que deberías poder mirar. Si hoy no puedes, ese es el primer problema:
- El tiempo de ciclo real de cada referencia, frente al teórico con el que presupuestas.
- Cuántas paradas hay al día, cuánto dura cada una y cuál es su causa.
- La diferencia entre el tiempo que la máquina está encendida y el tiempo que está cortando.
- El reparto del tiempo perdido entre cambio de utillaje, falta de material, espera de programa y avería.
- Piezas buenas frente a piezas producidas, por orden y por máquina.
- Qué orden de fabricación estaba en marcha en cada momento del turno.
Con esos seis puedes calcular el OEE de tu planta y, más importante, saber de dónde sale cada punto que te falta. Si quieres el detalle del cálculo, lo desglosamos en qué es el OEE y cómo se calcula.
La conclusión de cuarenta años de evolución no es que la tecnología nueva sustituya a la anterior. Es que cada capa responde a una pregunta distinta, y que el papel y la hoja de cálculo fallaban en las dos.
Si puedes explicar con datos dónde se va el tiempo de tu planta, tienes la base para decidir. Si no puedes, empieza por ahí.
